




镀锌除尘器骨架的生产工艺流程是怎样的?
2026-11-02 09:36:54
镀锌除尘器骨架的生产工艺流程是怎样的?
原料除锈、拉丝(冷拔)盘圆先机械除锈,拉丝机冷拔到目标丝径(Φ3.0/3.5/4.0mm),提升强度。
调直、下料钢丝过校直机,按骨架设计长度切断,得到纵筋(直丝)。
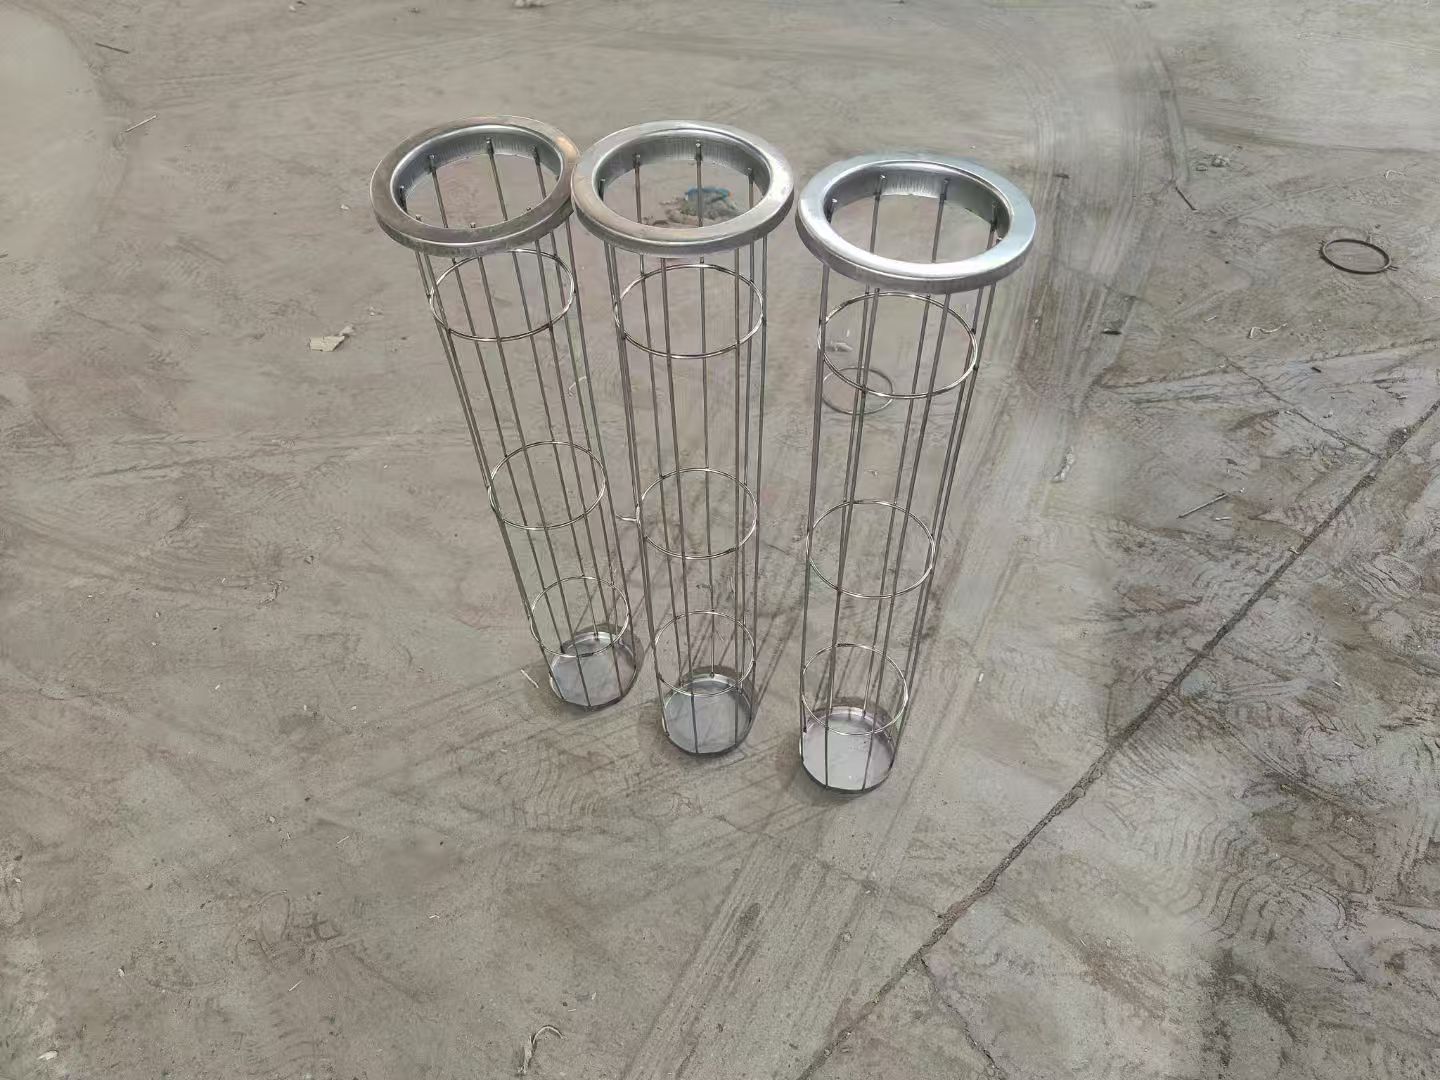
打环、焊环(环筋)制圈机把钢丝卷成圆环,对焊机封口焊牢;控制环径、圆度,环筋间距按图纸(150/200mm)。
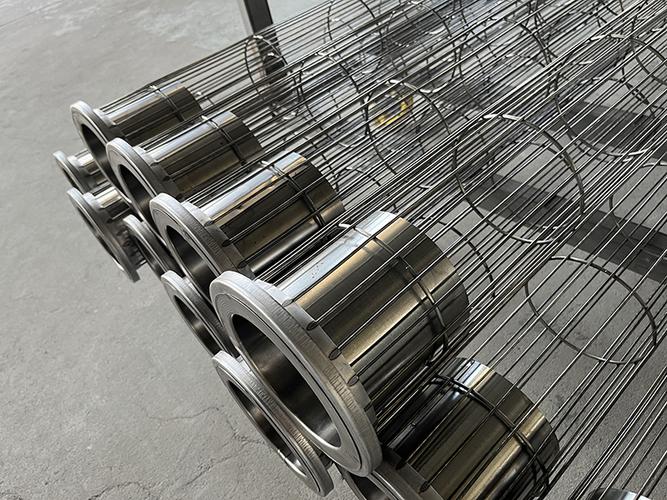
多头碰焊成型(核心工序)纵筋均匀排布,和环筋对齐,多头高频电阻点焊,纵筋与每个环筋交点全部点焊,形成笼体;严禁虚焊、漏焊。
焊接附件焊上口法兰 / 文氏管、底盖;插接式骨架分段焊接。
打磨、去毛刺、二次校直打磨焊瘤、尖角,所有焊点圆滑(防止割破滤袋);校正直线度、圆度,长骨架重点防弯曲变形。
镀锌前处理(外协镀锌厂完成)脱脂除油 → 水洗 → 盐酸酸洗(除氧化皮、锈)→ 水洗 → 浸助镀剂(氯化铵 + 氯化锌)→ 烘干预热(120–180℃,防爆锌)
热浸镀锌 Hot-dip galvanizing浸入 450℃左右熔融锌液,浸镀;缓慢吊出、震掉多余锌液,控制锌层 50–80μm。
电镀锌(冷镀锌)流程不一样:电解槽沉积锌层,镀层薄、防锈差,现在除尘骨架很少用。
冷却、钝化、漂洗干燥水冷或空冷;钝化处理,抑制白锈;漂洗、晾干。
终检、包装检查:直线度、圆度、有无漏镀、锌瘤、毛刺、焊点;尺寸复核;按规格打包。
上一篇:静电除尘器芒刺线的安装和维护方法
下一篇:没有了
下一篇:没有了

