




静电除尘器芒刺线的安装和维护方法
静电除尘器芒刺线的安装和维护方法
一、安装工艺(RS 管状芒刺线为主)
1. 安装前检查
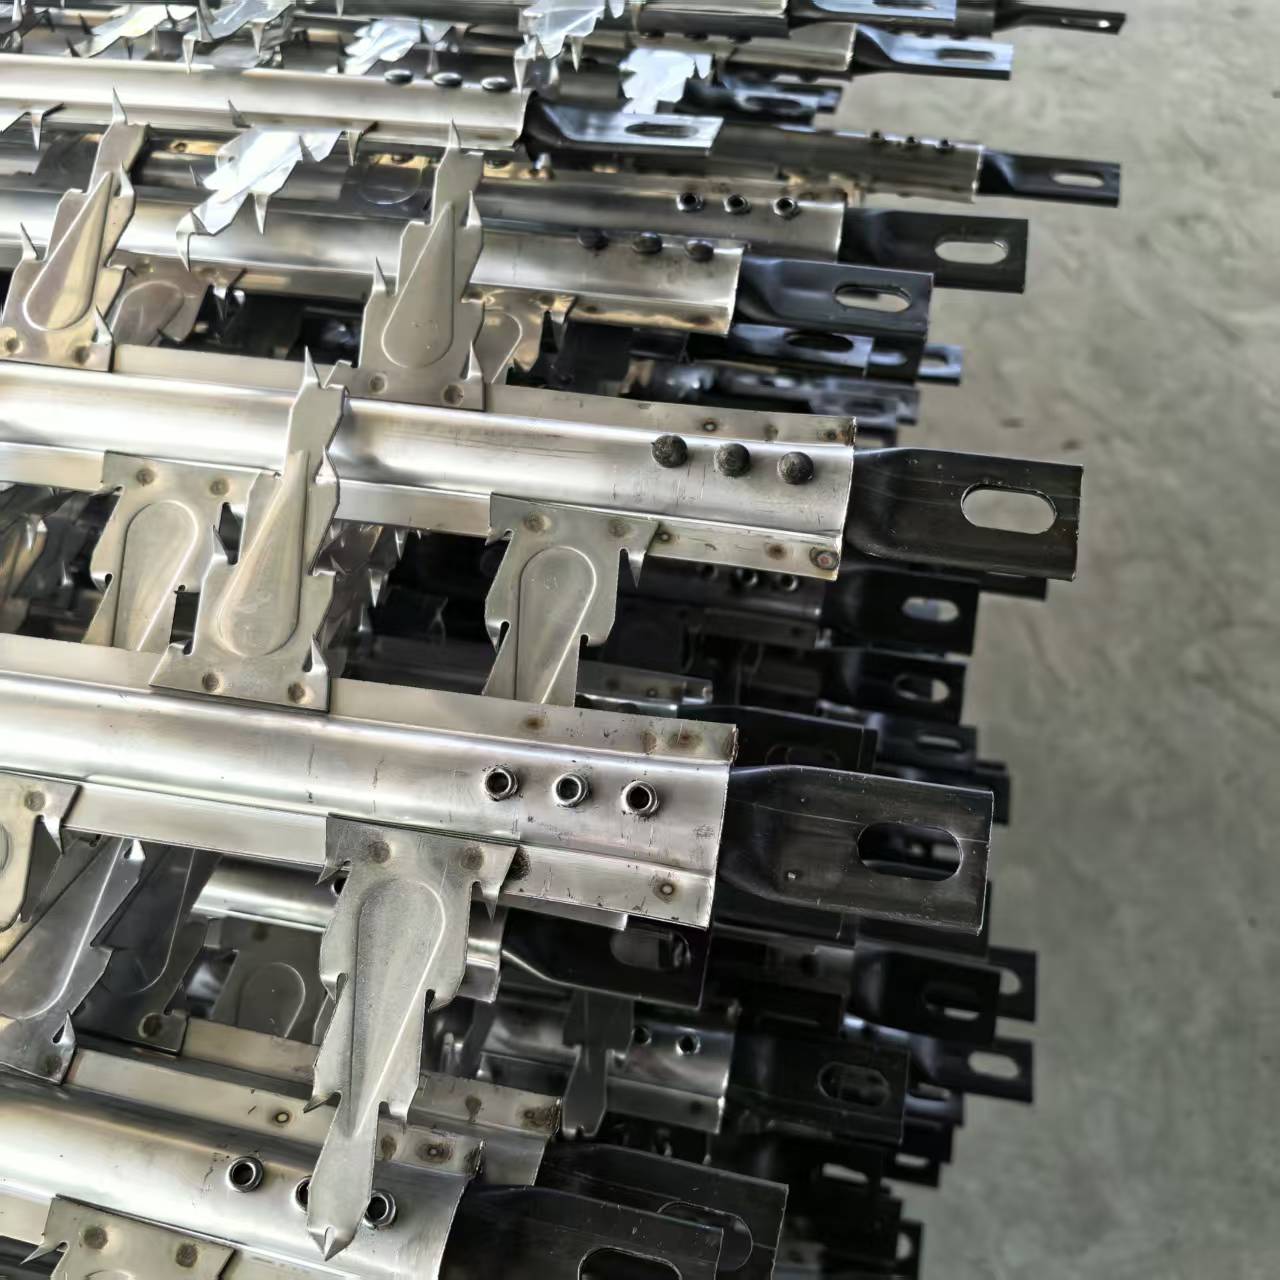
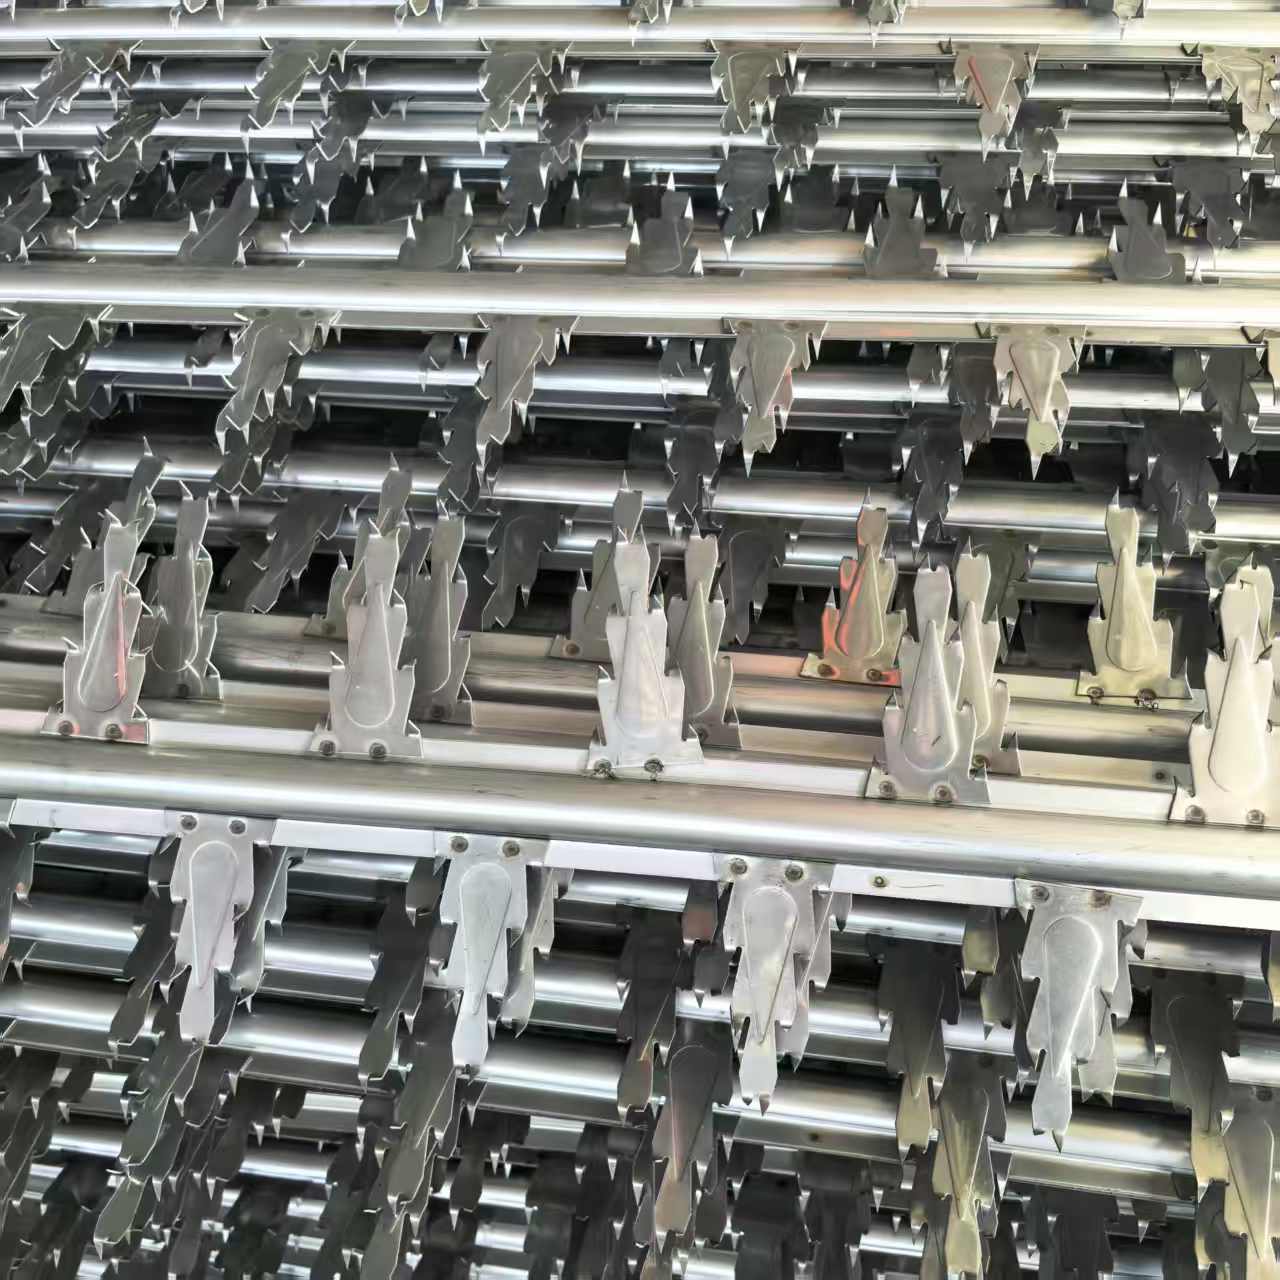
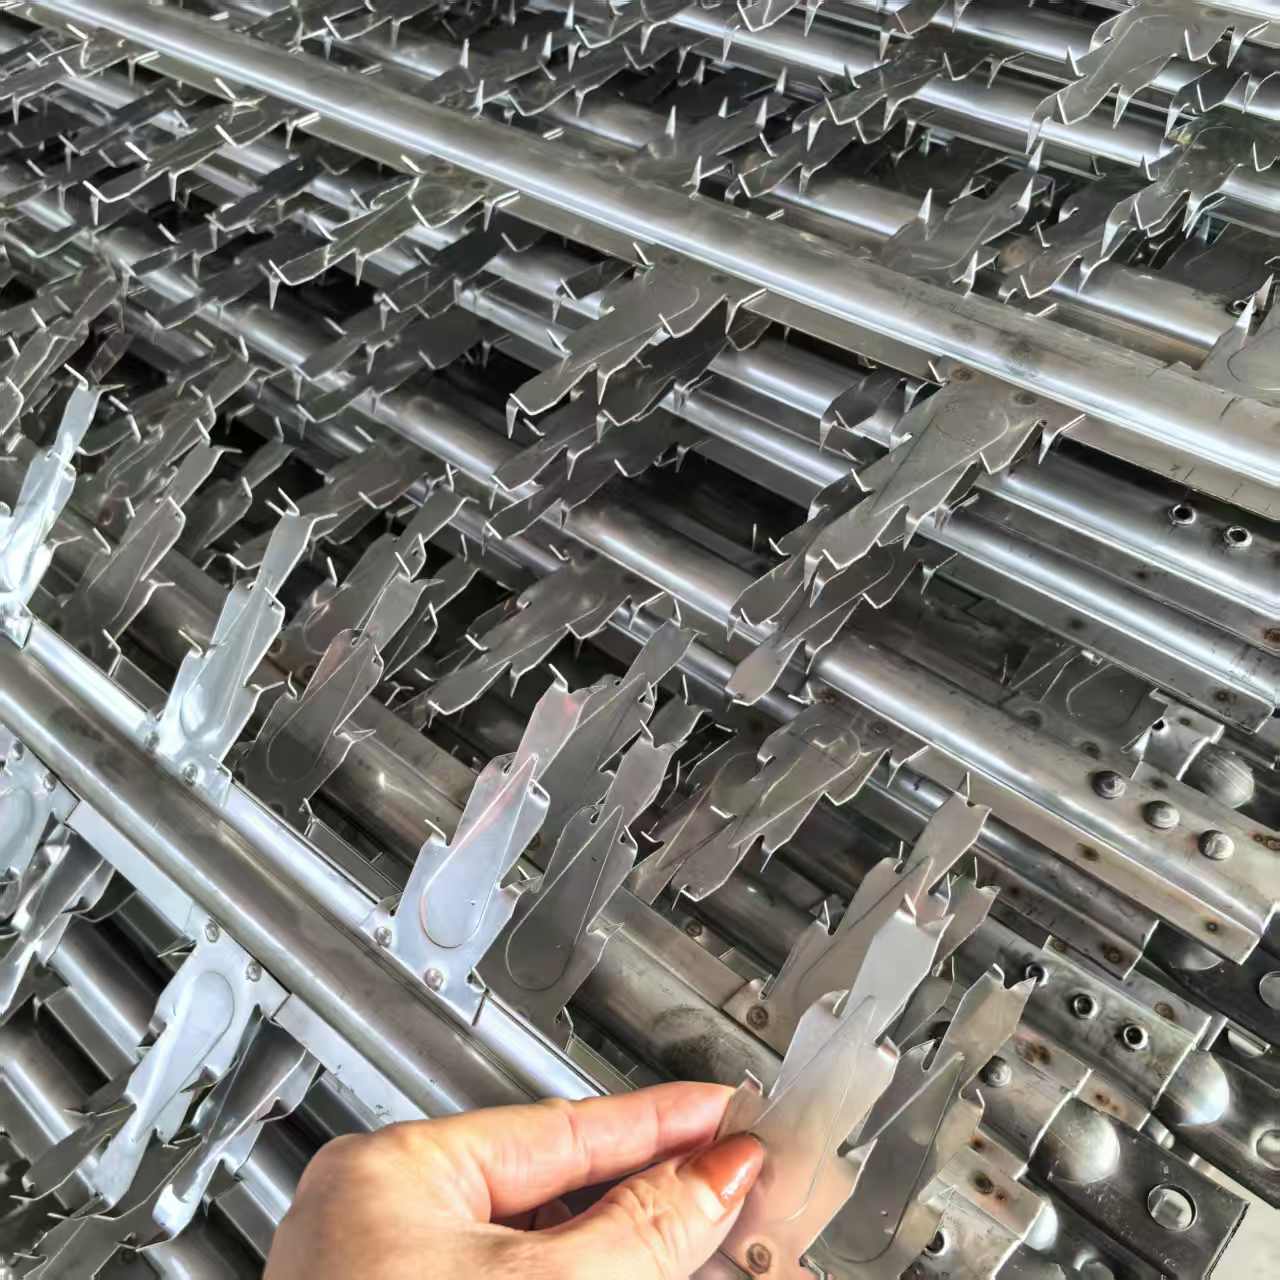
新芒刺线:直线度合格、无弯曲扭曲、芒刺无缺刺、虚焊、毛刺;刺尖锋利,规格、材质和原设计一致(304/316L/2205)
阴极小框架:校正变形,框架平面度≤10mm,对角线差≤5mm;框架吊挂水平,吊挂四点受力均匀
阳极板排先调好同极距,再装阴极芒刺线
2. 装配步骤
对位:芒刺正对阳极板中心,刺尖朝向按图纸统一方向,不能朝向侧面、不能交错乱装
固定:上端螺栓紧固,下端螺栓拧紧后松半圈再点焊止退(释放热膨胀应力,防止拉断);加防松垫圈,螺母全部止转点焊,杜绝振打松脱
张紧:管状芒刺刚性线,不允许过度拉紧,以自然平直为准;过紧受热膨胀易断裂,过松晃动碰阳极板闪络短路
极距验收(核心):异极距偏差≤±3mm,激光 / 样板尺逐点测量;超标调整框架或极线位置
清理:焊渣、毛刺打磨干净,防止异常放电、拉弧烧蚀极板
3. 安装后冷态空载升压调试
关闭人孔,先做绝缘测试,再空载升压
缓慢升压,观察二次电压、二次电流;无频繁闪络、无持续拉弧为合格
闪络频繁:大概率极线偏移、异极距偏小、毛刺未打磨
二、日常运行维护(不停机巡检)
监控电气参数(主要在线判断手段)
同一电场,电压持续降低、电流异常升高 → 芒刺松动、偏移、接近阳极板,随时短路
电压偏高、电流明显偏低 → 芒刺结灰结球、钝化,放电变差
电场频繁闪络、跳闸 → 断线、掉刺、极线搭板,立即安排停机检查
阴极振打制度匹配
芒刺线积灰结球是通病;振打加速度适中,不能过大(疲劳断线)、不能过小(结球)
高含尘一电场优先保证阴极振打正常;振打锤、砧块、轴套同步检查,振打失效 = 芒刺快速包灰失效
烟气工况管控:避免超温、酸性冷凝腐蚀;结露会快速锈蚀芒刺根部、焊点
三、停机定期检修(大小修)
检修检查清单
根部焊点:检查开裂、虚焊;开焊、裂纹的补焊加固,大面积开裂直接替换
芒刺本体:掉刺、刺尖磨圆钝化、腐蚀减薄、弯曲变形 → 替换
积灰状态:芒刺头部形成硬灰球,清不掉,直接替换;轻微浮灰可压缩空气吹扫(注意保护绝缘瓷瓶)
螺栓焊点:全部复查止点焊,发现脱焊补焊
框架变形:框架歪了,极距必然跑偏,优先校正框架,而不是硬拉芒刺线
替换标准(满足任意一条直接换新)
芒刺断裂、脱落
刺尖大面积钝化、掉刺超过 1/3
严重腐蚀、管壁变薄
反复补焊,根部疲劳裂纹
变形校正后仍无法保证异极距
四、常见故障与处理
断线、掉刺,电场短路跳闸停机,取出脱落的芒刺碎片(碎片留在电场极易持续短路),替换新线,复测异极距、重新点焊止退
芒刺结灰球,出力下降优先排查阴极振打是否失效;振打正常仍结球,考虑粉尘高比电阻,XU要时调整振打周期,严重时整批替换
运行一段时间极距跑偏,电压下滑阴极吊挂不平衡、框架热变形;重新调吊挂水平,校正小框架,复测异极距
根部频繁断安装时锁死无热膨胀间隙、振打力过大、烟气冷热交变;按 “上端紧固、下端松半圈点焊” 工艺重做
下一篇:没有了

